РЕМОНТНОЕ ОБОРУДОВАНИЕ
РЕМОНТНОЕ ОБОРУДОВАНИЕ, оборудование, применяемое для восстановления работоспособности тракторов, автомобилей, с.-х. и др. машин, нарушенной в процессе эксплуатации в силу изменения форм, размеров, состояния поверхности или утраты' необходимых свойств деталей.
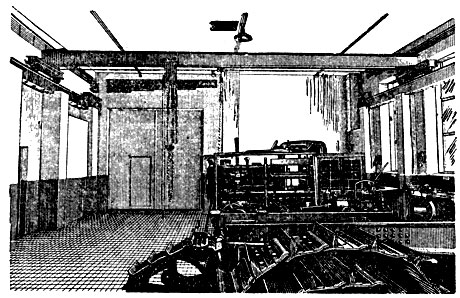
Рис. 1. Общий вид мастерской с установленной кран-балкой грузоподъёмностью 3 т
Применяется след. оборудование: для мойки деталей машин; для разборки и сборки машин; для контроля деталей; для сварки и металлизации; для электролитического наращивания деталей; для обработки деталей снятием стружки, ковкой или прессованием; для ремонта базисных деталей; для заливки подшипников, ремонта радиаторов и выполнения медницко-жестяницких работ; для ремонта приборов и устройств системы питания двигателей; системы зажигания и освещения тракторов и автомобилей; для производства деревообделочных работ; для ремонта пневматических шин тракторов, автомобилей и самоходных комбайнов (см. Автошина); для испытания двигателей и др. механизмов машин; для выполнения малярных работ. Оснащение ремонтным оборудованием мастерских при МТС и совхозах, межрайонных мастерских капитального ремонта (ММКР) и ремонтных заводов (РЗ) производится в соответствии с их проектными мощностями.
Оборудование для мойки деталей машин. Мойку деталей и узлов, поступивших в ремонт, производят в выварочных ваннах, моечных установках типа МУ-1-ПМЗ (РО-0407) (см. Моечные машины). Шифры нестандартного оборудования в статье проставлены согласно "Классификатору нестандартного оборудования, приспособлений и инструмента", принятому Министерством сельского хозяйства СССР. Для наружной мойки машин применяют насос высокого давления, к-рый работает как от водопроводной магистрали, так и от самостоятельного резервуара небольшой ёмкости. Производительность насоса при 15 атм. 10 л/мин; габаритные размеры (в мм): дл. 760, шир. 360, выс. 580. Вес насоса в агрегате с мотором 150 кг.
Оборудование для разборки и сборки тракторов, автомобилей и с.-х. машин. Подъёмно-транспортное оборудование. Выбор подъёмно-транспортных устройств определяется технологией производства и характером выполняемых работ. В условиях мастерской МТС и совхоза приходится иметь дело с перевозкой тракторных, комбайновых или автомобильных двигателей, задних мостов и их деталей (блоков, коленчатых валов), а также разных тяжеловесных частей с.-х. машин. В сборочных цехах и испытательных отделениях применяется как надземный (верхний) транспорт в виде кран-балки или монорельсового пути, так и наземный в виде портальных и гаражных кранов, тележек, механических и гидравлических домкратов, регулирующих подставок и др.. Кран-балка - наиболее удобное транспортное устройство в сборочном цехе мастерской МТС и совхоза, посредством её обслуживают почти всю площадь цеха. Распространена кран-балка грузоподъёмностью 3 т типа № 616-VI конструкции ВИМЭ (рис. 1). Для передвижения кран-балки вдоль цеха она имеет спец. механизм. Основные данные кран-балки №616-VI: грузоподъёмность 3 т, пролёт 10 м, расстояние между бегунками крана 1,6 м; вес крана 1,8 т. Кран-балка для испытательного цеха по конструкции отличается от кран-балки для сборочного цеха лишь грузоподъёмностью и общими размерами. Монорельсы бывают самых разнообразных конструкций. Наиболее распространён монорельс грузоподъёмностью до 3 т. По грузоподъёмности монорельсы подбирают в зависимости от характера работ. Пролёты между точками крепления балок к потолку или к кронштейнам стенок выбирают в зависимости от грузоподъёмности. При грузоподъёмности до 1 т эти пролёты делают не больше 3 м, до 2 т - не больше 2 м, до 3 т - не больше 1 м. Для монорельса следует применять балки двутаврового сечения от № 16 до 25. В зависимости от конструкции перекрытия мастерской и направления монорельса относительно балок этого перекрытия, применяют самые разнообразные способы подвески монорельсов. В мастерских МТС и совхозах применяют также передвижные подъёмные краны след. типов: портальный гаражный кран (типа козел) и консольный. Портальный гаражный кран сравнительно легко м. б. передвинут с места на место не только внутри мастерской, но и снаружи; грузоподъёмность таких кранов от 1 до 2,5 т. Основные данные консольного передвижного крана след.: грузоподъёмность 1 т; габариты (в мм): дл. 1700, шир. 1050, выс. 2 890; максимальный подъём крюка от поверхности пола 1230 мм; вес 320 кг. Подъёмные тали и блоки предназначены для подъёма тяжёлых узлов и деталей машин. Тали бывают червячные и с двойной блочной передачей (полиспаст), к-рые имеют механический привод для передвижения тележки по монорельсу. Грузоподъёмность талей бывает различной. Для условий МТС и совхоза наиболее применимы тали грузоподъёмностью 1, 2 и 3 т. Подъёмные тали выпускаются пром-стью как без тележек, так и с тележками. Тележки можно изготовить и в условиях МТС и совхоза. При пользовании подвесно-транспортными приспособлениями необходимо прочно закреплять поднимаемые грузы, для этого применяют спец. подъёмные схватки (тросовые схватки, цепные кошки).
Гидравлический пресс мощностью 20 т (рис. 2) применяют для различных монтажных работ. Прессом производят распрессовку и запрессовку деталей с прессовыми посадками втулок, шариковых и роликовых подшипников, пальцев, шестерён, загильзовку цилиндров, правку коленчатых валов, а также всевозможные гибочные работы. Основные данные гидравлического пресса на 20 т: максимальное рабочее усилие пресса 20 т; количество масла, заливаемого в резервуар насоса, 3,5 л; ход винта пуансона 165 мм; расстояние между стойками станины 770 мм; расстояние между швеллерами стола 175 мм; выс. пресса 2145 мм; вес 280 кг. Для более лёгких работ применяют верстачный реечный пресс 1 - 3 т. Пресс состоит из станины в виде стола с хоботом. В прорези станины вертикально укреплена зубчатая рейка, к-рой нажимают на прессуемый предмет. Габаритные размеры трёхтонного пресса (в мм): дл. 480, шир. 305, выс. (без рукоятки) 592; вес 194 кг. Перепрессовку гусеничной цепи (выпрессовку и запрессовку пальцев и втулок) делают на спец. переносном ручном гидравлическом прессе. Этот пресс относится к прессам горизонтального типа и может работать только в горизонтальном положении. Мощность пресса 75 т; габаритные размеры (в мм): дл. 1300, шир. 310, выс. 485; вес пресса 30 кг. В мастерских при разборке двигателей, а также для повышения производительности труда при ремонте применяют спец. стенды для разборки и сборки двигателей и др. агрегатов. Транспортировку, а затем разборку двигателей гусеничных тракторов производят на стенде-тележке.
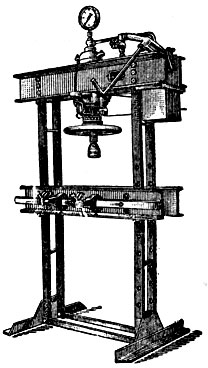
Рис. 2. Гидравлический пресс
Кроме указанных стендов, применяют козлы (для рам, барабанов фрикциона), стеллажи (для коленчатых валов).
Для ремонта автомобилей и пути при авариях, а также для ремонта различных машин в мастерской применяют домкраты (см.). Домкраты бывают реечные, винтовые, гидравлические и механические передвижные с различной грузоподъёмностью. В условиях мастерских при МТС и совхозах наиболее удобными являются механические и гидравлические передвижные домкраты. В случае длительного ремонта машины в поднятом состоянии, пользование домкратом нецелесообразно, поэтому применяют спец. регулирующие подставки для разборочно-сборочных работ грузоподъёмностью до 2 т. Для внутрицехового транспорта широко используют тележки. Транспортные тележки бывают с подъёмной тележкой; с неподъёмной тележкой и двумя поворотными колёсами; балансирные и специальные для перевозки различных двигателей.
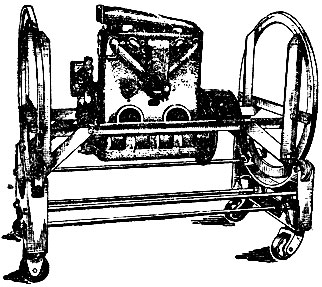
Рис. 3. Стенд для контрольного осмотра двигателей СХТЗ и 'Универсал'
Съёмники (рис. 4) применяют при разборке и сборке тракторов, автомобилей и с.-х. машин. Рабочим поступательно перемещающимся органом служит либо винт при неподвижно закреплённой гайке (в остове съёмника), либо гайка со скобой и съёмными лапами. Съёмники и монтажные приспособления выпускаются для тракторов С-60, С-65, С-80, КДП-35, ДТ-54, АСХТЗ-НАТИ, СХТЗ, У-1, У-2 и др., а также для автомобилей ГАЗ, ЗИС-5, ГАЗ-51, ЗИС-150 и др. Напр., в комплект приспособлений для разборки и сборки трактора С-80 входят след. основные съёмники и приспособления: цепь-схватка для подъёма двигателя трактора; схватка для подъёма головок цилиндров двигателя; схватка для подъёма маховика двигателя; схватка для снятия крыгаек коренных подшипников двигателя; схватка для подъёма коленчатого вала; передвижной стенд для двигателя; съёмник клапанных пружин; приспособление для снятия и постановки поршневых колец двигателя; приспособление для центрирования двигателя на раме трактора; универсальный съёмник гильз; шаблон для проверки установки нижнего вала коробки передач; шаблон для проверки расстояний между звеньями гусеницы при сборке; приспособление для разъединения звеньев гусеницы; специальный ключ для предкамеры двигателя и др.
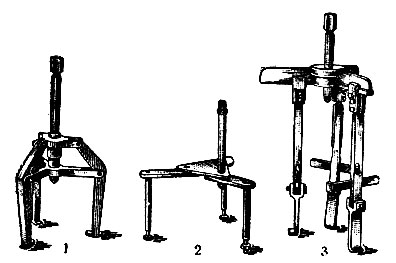
Рис. 4. Съёмники и монтажные приспособления для ремонта тракторов С-80: 1 - универсальный съёмник; 2 - приспособление для выпрессовки верхнего и промежуточного валов и постановки нижнего вала коробки передач; 3 - трёхлапчатый съёмник для снятия ведущих колёс (звёздочек), распределительных шестерён, шкивов и др
Слесарно-монтажный инструмент, гл. обр., применяемый в разборочно-сборочных работах, включает тиски параллельные, неповоротные и поворотные, станочные (машинные), параллельные, стуловые, ручные, поршневые, трубные. Тиски параллельные, поворотные и неповоротные выпускаются с шириной губок 120 и 150 мм. Вес поворотных тисков соответственно размерам составляет 43 и 70 кг, а неповоротных 38 и 60 кг. Стуловые тиски имеют ширину губок от 60 до 140 мм, вес от 8 до 40 кг. Ручные тиски с шириной губок 40 и 44 мм. Поршневыми тисками можно производить зажим поршней диам. от 80 до 165 мм. Станочные параллельные (машинные) тиски предназначены для закрепления изделий на металлообрабатывающих станках. Ширина губок от 105 до 180 мм, вес от 9,5 до 39 кг. Трубные тиски служат для зажима труб. Молотки слесарные делают различными по форме и по весу. По размерам они делятся на семь номеров. Вес от 200 до 1000 г. Зубилалесарные изготовляют из инструментальной стали У8 с термической обработкой (закалкой) рабочей части; дл. зубила 200 мм, шир. рабочей часта 24 мм, вес 400 г. Крейцмейсели делают тоже из инструментальной стали У8 с закалкой рабочей части; дл. 200 мм, шир. 9 мм, вес 350 г. Просечки применяют при изготовлении прокладок для двигателей с вырубкой отверстий. Размеры просечек бывают различны. Шаберы служат для снятия тонкой стружки с отдельных участков или со всей плоскости изделия. Изготовляют их из инструментальной стали У10 с последующей закалкой; бывают трёхгранные плоские и лапчатые. По размерам они делятся на пять номеров, от 150 до 350 мм и шир. от 9 до 21 мм. Отвёртки бывают с деревянной и металлической ручкой четырёх размеров. Дл. от 150 до 280 мм, ширина рабочего конца отвёртки от 4 до 9,5 мм. Плоскогубцы в слесарном деле применяют обыкновенные и комбинированные дл. 200 мм. Пассатижи по длине не отличаются от плоскогубцев. Кусачки (острогубцы) бывают различных размеров, от 150 до 200 мм, весят 200 - 390 г, перекусывают проволоку 2,5 - 3,5-миллиметровую. Ручные ножницы для металла предназначены для резания листовой стали толщиной до 1 мм. Делают их дл. 300 и 350 мм. Слесарные раздвижные ножовки применяют для ручной заготовки металла (резки заготовок, обрезки поковок, болтов, обрезки труб и др. материалов). Ножовки рассчитаны на ножовочные полотна дл. от 200 до 350 мм, подбираемые для отрезки материала в зависимости от характера работы. В качестве типового оборудования мастерских предусмотрено по нескольку комплектов ключей со съёмными головками. Комплекты эти состоят из большого, среднего и малого набора. В большой набор, помимо 24 съёмных торцовых головок, входят 7 рожковых и 7 глухих накладных ключей. Кроме того, в этот набор входят ключи спец. назначения, а также различные вспомогательные детали, ключ для шпилек, свечной ключ размером 24 - 26 мм, шесть переходных стержней с квадратными головками, вспомогательный рычаг с квадратными головками. Весь набор ключей упакован в спец. железный пшик. В средний набор, помимо 24 торцовых съёмных головок, размер к-рых такой же, какой и в большом наборе, входят свечной ключ, трещётка, головка с шарниром, четыре переходных стержня с квадратными головками, три вспомогательных рычага, из к-рых два с подвижными головками, а один с неподвижной; один рычаг с подвижной головкой, два коловорота (большой и малый) с квадратными головками. В малый набор входят 14 торцовых головок, свечной ключ размером 22×26 мм, трещётка, головка с шарниром, переходной квадратный стержень и вспомогательный рычаг с головкой. В комплект торцовых ключей "Автонабор", предназначенных для автомобилей, входят восемь торцовых головок, трещётка и рычаг. Для торцовых головок имеется спец. футляр. В набор коловоротных и рычажных ключей входят пять прямых ключей, три Т-образных ключа, четыре Г-образных ключа, четыре коловоротных ключа. В комплект гаечных двусторонних ключей входят ключи 17 размеров. Заводы ключи выпускают комплектно в спец. брезентовых сумках. Ключ для шпилек предназначен для вывёртывания и ввёртывания шпилек. Эти ключи удобны тем, что при отвёртывании шпильки не гнутся, а резьба не портится.
Динамометрические ключи применяют для таких деталей, которые д. б. закреплены при строго определённом усилии. К таким деталям относится запальная свеча, гайка шатунного болта, гайка шпильки головки, коренных подшипников, болты крепления коробки диференциала и т. д. Гаечные разводные ключи бывают с круглой направляющей подвижной губкой и с плоской направляющей губкой, делятся на шесть номеров, дл. 200 - 450 мм, вес 270 - 1650 г. Трубные ключи бывают цепные и накидные. Цепные ключи делятся на четыре номера, дл. 390 - 860 мм. Накидные ключи относятся к универсальным ключам, выпускаются с регулирующей гайкой, винтовые, без гайки и с подвижной губкой, делятся на три номера. Резьбу на трубах нарезают труборезом с тремя резцами. Дл. трубореза от 320 до 560 мм, вес от 2,4 до 8 кг. Для уплотнения труб в котлах локомобилей отопительных и пр. применяют труборасширители одинарные и двойные, дл. от 572 до 745 мм. Вырезку железных труб из паровых котлов локомобилей, конденсаторов и пр.. производят трубовырезывателями Дл. прибора от 220 до 431 мм.
Для сверления небольших отверстий применяют ручные сверлилки (дрель). Они бывают двух типов: с постоянной передачей вращения сверла и с переменной передачей вращения сверла. Длина сверлилки от 370 до 450 мм, диам. сверла от 5 до 12 мм. Сверлильные работы в деталях, к-рые не могут быть поставлены на сверлильный станок, в мастерских нередко выполняют переносным сверлильным прибором - трещёткой. Трещётки бывают дл. от 300 до 5()0 мм. Сверлильные работы, а также работы по шлифованию и нарезанию резьб непосредственно на деталях выполняют электродрелью различной мощности. Диам. сверления по стали допускается до 15 мм и по дереву до 30 мм. Потребная мощность от 0,25 до 0.75 квт.
Оборудование (инструменты) для контроля деталей. Для контроля качества ремонта машин в соответствии с техническими условиями применяют разнообразные контрольно-измерительные приборы и инструменты. Прибор синдика-тором (рис. 5) служит для измерения внутренних диам. цилиндров и гильз двигателей с точностью измерения до ±0,01 мм. Приборы с набором удлинителей хранятся в спец. деревянных ящиках. Индикатор, предназначенный для наружных измерений круглых н др. изделий, по своему устройству ничем не отличается от индикатора в приборе для измерения отверстий. Микрометр служит для линейных наружных измерений, точность отсчёта составляет 0,01 мм. Микрометр-глубиномер служит для измерений глубины, точность отсчёта составляет 0,01 мм. Каждый микрометр снабжён тремя сменными стержнями и одной контрольной мерой дл. 50 мм, служащей для установки нулевого деления. Микрометрический нутромер (штихмас) предназначен для точных внутренних измерений. Для замера различных по величине отверстий к нутромеру прилагается комплект удлинительных стержней, имеющих сферические измерительные поверхности. Имеются также регулируемые телескопические нутромеры для внутренних промеров. Штан-геиглубиномер служит для точных измерений глубины глухих отверстий и высот, изготовляется трёх пределов измерения. Штангенрейсмусы применяют для разметки и измерения изделий. Точность отсчёта составляет 0,02 мм. Штангенциркуль служит универсальным измерительным инструментом при выполнении токарных и слесарных работ. Штангенциркулем производят измерения: наружные, внутренние и глубинные с ТОЧНОСТЬЕО ДО 0,02 мм. Бывают с двусторонним нониусом (метрической и дюймовой шкалой) и с двойной шкалой (метрической и дюймовой) на одной стороне линейки. Штангензубомеры служат для определения размеров зубьев у зубчатых колёс по их начальной окружности с точностью до 0,02 мм. Штанген-зубомер представляет соединение высотомера со штангенциркулем, их изготовляют только с метрической шкалой. Угломер является измерительным инструментом, построенным на принципе круговой шкалы с нониусом, и служит для измерения наружных углов. Угломеры применяют при изготовлении шаблонов, калибров, режущего инструмента и при проверке углов заточки резцов. Угломер имеет передвижной угольник для измерения углов от 0 до 90°, с точностью до 1°. Углы от 90 до 180° измеряют прямым конусом поворотного рычага. Резьбомер служит для определения шага нарезки резьб. Он состоит из отдельных пластинок с зубьями данного профиля и шага и изготовляется отдельно под метрическую и дюймовую резьбу. Резьбомеры имеют наборы пластин для измерения внутренней и наружной резьбы. Шаблон для проверки заточки спиральных сверл применяют для измерения правильности заточки сверл под угол 116 - 118°. Сверло прикладывают к угольнику разными сторонами так, чтобы вершина угла его каждый раз попадала на одно и тоже деление.
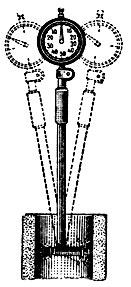
Рис. 5. Схема выбора положения прибора с индикатором при измерении цилиндра
Универсальный угольник в ремонтных работах позволяет производить самые разнообразные замеры - обмер углов, квадратов и т. д. Универсальный угольник, выполняя свою роль как угольник, м.б. использован и в качестве ватерпаса и центроискателя. Шаблон для проверки углов граней гаек и болтов применяют для проверки точности изготовления граней гаек и болтов. Радиусные шаблоны служат для измерения выпуклых и вогнутых радиусов на изделиях. Набор из радиусных шаблонов состоит из стальных пластинок с выпуклыми или вогнутыми закруглениями. Каждая пластинка соответствует одному определённому радиусу, величина к-рого на ней указана. Рулетки стальные применяют для намерения больших величин. Рулетки изготовляют с метрическим делением ленты дл. 1, 2, 5, 10, 15 и 20 м. Метры бывают складные металлические и деревянные, дл. 1 и 2 м, с точностью измерения до 1 мм. Наиболее удобны стальные метры. Стальные масштабные линейки изготовляют с метрической и дюймовой шкалой, дл. от 50 до 3000 мм. Ватерпасы служат для проверки горизонтальности или вертикальности к.-л. поверхности. Делают их из меди, чугуна и дерева. Угольники применяют для точной проверки инструмента, шаблонов, разметки изделий и др. работ. Угольники бывают плоские, с уширенной нижней пяткой, го вставной линейкой с дюймовыми и метрическими делениями. Рейсмусом проверяют плоскости, горизонтальные линии при разметочных работах, а также при установке деталей на станок. Щупы служат для измерения зазоров между деталями (поршень - цилиндр. клапан - коромысло, клапан - толкатель и т.д.). Щуп представляет собой набор стальных калиброванных пластин различной тол шины. Их изготовляют дл. 75, 100, 200 мм. В наборе может быть от 8 до 20 пластин толщиной от 0,05 до 2 мм каждая. Кронциркуль служит для измерения наружных размеров изделий с точностью до 0,1 мм. Их изготовляют шести размеров но длине. Циркули разметочные применяют при разметочных работах или измерениях расстояний между двумя линиями, точками и т. п. При остро наточенных углах циркуля точность измерения м. б. получена от 0,1 до 0,25 мм. Нутромеры предназначены для определения внутренних размеров изделий с точностью до 0,1 мм. Их изготовляют шести размеров по длине. Проверочные плиты применяют для проверки плоскостей, а также для проверки др. деталей индикаторами, угольниками, глубиномерами и т. д. Проверочные плиты изготовляют неск. размеров; наиболее распространены в мастерских МТС и совхозах плиты двух размеров: 450×600 и 750×1000 мм. Проверочные линейки употребляют, гл. обр., для проверки ответственных плоскостей при ремонте оборудования. Линейки изготовляют из чугуна след. размеров: 500×50, 750×50 и 1000×60 мм. Счётчик оборотов позволяет производить измерения чисел оборотов электродвигателей, двигателей тракторов, автомашин и т. д. Работать со счётчиком необходимо вместе с секундомером, отмечая время и отсчитывая число сделанных диском счётчика оборотов. Тахометр служит для измерения чисел оборотов у электрических, тракторных и автомобильных двигателей. Тахометр, в отличие от обычных счётчиков, даёт показания чисел оборотов вала машины в минуту и позволяет производить замеры оборотов от 25 до 30000 в мин. Для различных пределов числа оборотов тахометр имеет неск. шкал. Стетоскоп применяют для выслушивания двигателя трактора или автомобиля с целью определения стуков, напр., коренных и шатунных подшипников, поршневых пальцев и колец, клапанов, распределительных шестерён и т. д. Стетоскопы бывают мембранные и стержневые. Мембранный стетоскоп состоит из наушников, звукоподводящих проводов, мембраны и стержня, а стержневой - из наушника и звукоподводяшего составного стержня. Прибор для измерения изношенности подшипников качения позволяет определять радиальные и осевые износы шариковых и роликовых подшипников. Прибор состоит из подставки и колонки. На колонне закреплён основной палец, на к-ром может перемешаться регулирующая гайка. Внутреннее кольцо подшипника зажимают конусом. Измерение старого и нового подшипников необходимо производить не меньше чем в четырёх точках, поворачивая наружное кольцо каждый раз на 90°. Весы служат для взвешивания поршней и шатунов и др. деталей с точностью до 0,01 г.
Сварочное оборудование. В ремонтных мастерских для сварки сломанных деталей, заварки трещин и пробоин, а также для наплавки изношенных поверхностей применяют газосварочное и электросварочное оборудование (см. Сварка).
Металлизационное оборудование употребляют для поверхностного покрытия изделий металлом спец. аппаратом электрометаллизатором (см. Металлизация).
Оборудование для электролитического наращивания деталей применяют для покрытия одного металла другим, для придания поверхности необходимых размеров и механических свойств (см. Хромирование).
Оборудование для обработки деталей снятием стружки. Для выполнения токарных работ и нарезания резьб: метрической, дюймовой, модульной и нитчевой - применяют товарно-винторезные станки марки 1615М, 1А62, 1Д63А, 1Д63 (рис. 6). Основные показатели станков приведены в табл. 1. Крепёжные детали изготовляют на токарно-револьверных станках марки 1325, 1336М, 1К36.
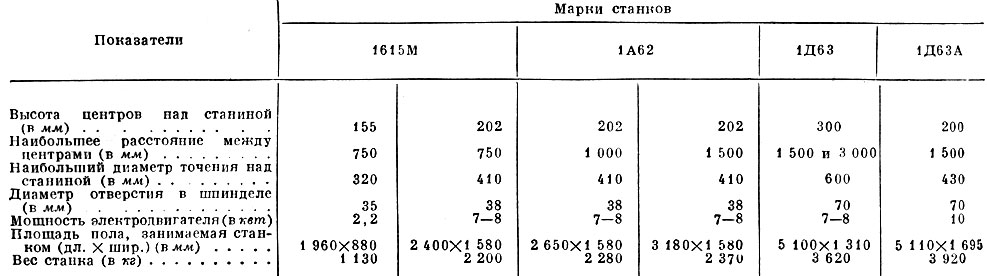
Табл. 1. Основные показатели токарно-винторезных станков
В крупных ремонтных мастерских и на заводах для восстановления шпоночных и шлицевых канавок, профилей шестерён и др. деталей, после их наварки, применяют фрезерные станки. Фрезерные станки бывают горизонтальные; универсальные (рис. 7) и вертикальные. Основные показатели фрезерных станков приведены в таблице 2.
Для сверлильных работ применяются вертикально-сверлильные станки марки 2125 и 2135 (рис. 8), на к-рых можно производить расточку отверстий в приспособлениях (кондукторах), а также шлифовку автотракторных блоков, цилиндров и гильз. Сверление отверстий диам. до 12 мм выполняют на настольных сверлильных "танках СН12А, устанавливаемых на слесарном верстаке. Основные показатели станков приведены в таблице 3.
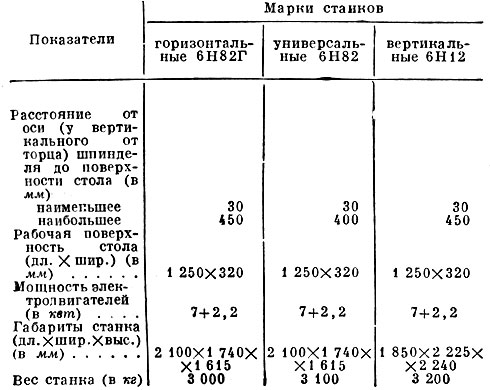
Рис. 6. Токарно-винторезный станок 1Д63: 1 - коробка скоростей (передняя бабка); 2 - патрон; 3 - рукоятка резцедержателя; 4 - верхняя каретка суппорта; 5 - задняя бабка; 6 - станина; 7 - фартук; 8 - рукоятка пуска и остановки станка; 9 - коробка передач
Обработку плоскостей при различных ремонтных и инструментальных работах производят на поперечно-строгальных станках (рис. 9). Расточку отверстий блоков цилиндров и гильз автотракторных двигателей в межрайонных мастерских капитального ремонта и на ремонтных заводах делают на алмазно-расточном вертикальном станке модели 277А. Растачивание производится алмазами или пластинками из твёрдых сплавов. На станке можно растачивать отверстия от 76 до 165 мм. Наибольшее перемещение шпиндельной головки 550 мм; число оборотов шпинделя в мин. от 190 до 600; мощность электродвигателя 2,2 квт; габарит станка (в мм): дл. 1700, шир. 2630, выс. 2225; вес ок. 2550 кг.
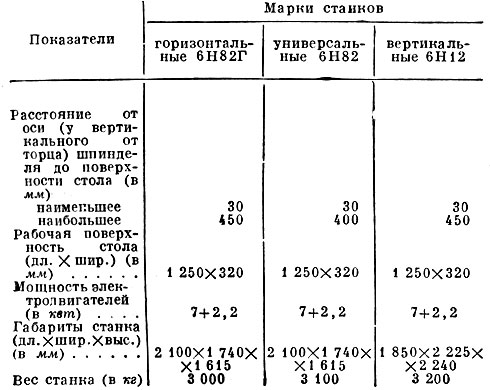
Табл. 2. Основные показатели фрезерных станков
Шлифовку коренных, шатунных шеек коленчатых валов, распределительных валиков и др. деталей производят на кругло шлифовальных станках, основные показатели к-рых приведены в табл. 4. Для грубых обдирочных работ, а также мокрой и сухой заточек инструмента (резцов, зубил, крейцмейселей и т. п.) применяют точильно-обдирочный станок типа ЗМ634 и наждачно-заточное точило. Плоскости блоков, головок и др. деталей шлифуют на плоскошлифовальных станках марки 372Б. Для внутреннего шлифования цилиндров применяют внутришлифовальный станок марки 3250.
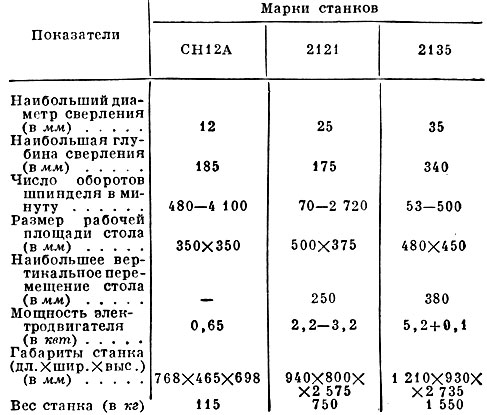
Табл. 3. Основные показатели вертикально-сверлильных станков
Для чистовой шлифовки (после расточки) цилиндров блоков и отдельно гильз автотракторных двигателей применяют станок типа ЗА833 (вертикально-хонинговальный станок). Шлифование производят спец. головкой со вставными абразивными брусками, получающей вращательное и возвратно-поступательное движение. Станок имеет приспособления (кондуктор) для крепления гильз двигателей "Универсал", СХТЗ и АСХТЗ-НАТИ. Основные показатели станка: наибольший диам. шлифования 165 мм; наибольшая длина шлифования 420 мм; размеры рабочей поверхности стола: дл. 1000 мм, шир. 450 мм; мощность электродвигателя главного привода 5,8 квт; габариты станка (в мм): дл. 1270, шир. 215, выс. 2900; вес станка 1500 кг.
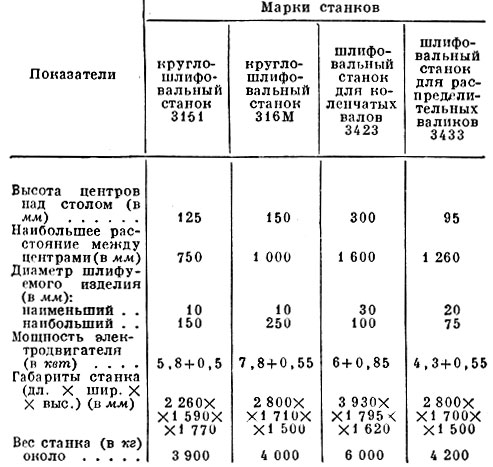
Табл. 4. Основные показатели круглошлифовальных станков
Шлифование деталей клапанного механизма - фасок клапанов, торцов стержней клапанов, торцов толкателей и пяток коромысел толкателей - производят на шлифовальном станке марки СШК (рис. 10). Кроме этих работ, на станке можно делать заточку шарошек для фрезерования клапанных гнёзд. Перед тем как приступить к шлифованию фаски клапана или заточке фрез, необходимо выправить алмазом шлифовальный круг. Для этого алмазную стойку устанавливают в отверстии станины и посредством алмазного патрончика правят шлифовальный круг. Торцы клапанов и толкателей шлифуют на призме, установленной в приспособление; шлифование же пяток коромысел производят на спец. приспособлении. Станок СШК имеет след. данные: патрон зажимает детали диам. до 16,5 мм; число оборотов камня в мин. 4300 - 5000; мощность электродвигателя 0,52 квт; шлифовальный камень: размер в мм 95×22×10, твёрдость С1 - С2, зернистость 60 - 80; габаритные размеры (в мм): дл. 600, шир. 400, выс. 450; вес ок. 60 кг.
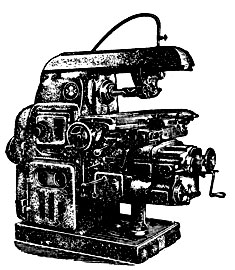
Рис. 7. Универсально-фрезерный станок
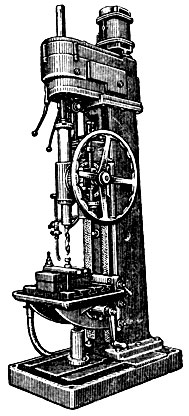
Рис. 8. Вертикально-сверлильный станок 2135
Универсально-расточный станок УРБ-ВП (ХО-1005) (рис. 11) служит для расточки баббитовых и свинцовисто-бронзовых подшипников автотракторных двигателей. На этих станках производят расточку шатунов и вкладышей коренных подшипников с высоким качеством, обеспечивающим постановку подшипников на коленчатый вал без всяких подгонок и шабровок. Данные станка след.: наибольший диам. растачиваемого отверстия 100 мм, выс. центров 153 мм, наибольшее перемещение шпинделя 265 мм, мощность электродвигателя 1 квт; габариты станка (в мм):дл. 1685, шир. 952, выс. 1 250; вес станка 613 кг.
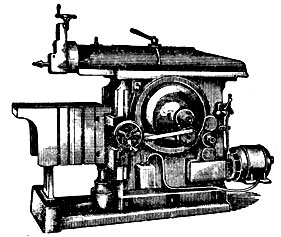
Рис. 9. Поперечно-строгальный станок
Универсальный станок М-2 (рис. 12) предназначен для притирки клапанов тракторных и автомобильных двигателей отечественных марок (СХТЗ, АСХТЗ-НАТИ, У-1, У-2, ГАЗ-АА, М-1, ГАЗ-НАТИ, ЗИС-5, ЗИС-150, ГАЗ-51 и др.). Станок м. б. использован для др. работ, напр. притирки арматуры при массовом производстве. Станок имеет след. основные части: станину, редуктор, корпус шпинделей и механизм смещения начальных точек вращения шпинделей, подъёмную площадку, электродвигатель.
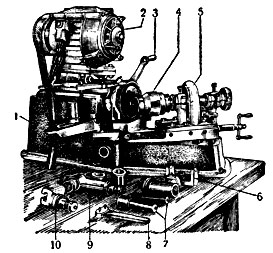
Рис. 10. Шлифовальный станок марки СШК: 1 - станина; 2 - электромотор; 3 - рукоятка для подачи шлифовального круга; 4 - патрон; 5 - бабка; 6 - призма для шлифования торцов толкателей и клапанов; 7 - сменные конусы для заточек шарошек; 8 - специальный ключ для крепления бабки; 9 - стойка для алмаза; 10 - кронштейн для установки приспособлений
Расточку коренных подшипников двигателей ГАЗ-АА и ГАЗ-НАТИ производят непосредственно в блоке спец. приспособлением, состоящим из рамки, борштанги, механизма подачи, ручки центрирующих приливов и установочного винта. При работе рамку крепят на плоскостях разъёма с картером в четырёх точках. Отверстия рамки совпадают с отверстиями картерных болтов в блоке. Правильное положение рамки на блоке двигателя фиксируется двумя приливами рамки, расположенными против переднего и заднего гнёзд распределительного вала, и установочным винтом. Приливы обработаны по радиусу гнезда. Расточку коренных подшипников, снятие галтелей и проточку масляных канавок двигателя ЗИС-5 производят непосредственно в блоке спец. приспособлением (рис. 13). Правильное положение рамки на блоке двигателя фиксируется двумя контрольными разрезными втулками, находящимися в отверстиях приливов рамки.
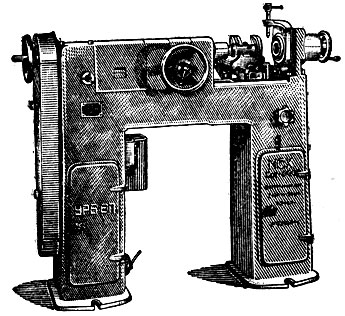
Рис. 11. Универсально-расточный станок УРБ-ВП
Приспособление для кольцевания клапанных гнёзд в головке блока и в блоке предназначено для расточки гнезда и запрессовки в него кольца. Перед расточкой резец устанавливают на заданный размер микрометром, для чего на корпус расточной головки надевают размерное кольцо так. обр., чтобы резец попал в прорезанное окно кольца.
Одну ножку микрометра